Branchentrends
2026-10-14
Ein 6205-Rillenkugellager fällt nach 2.000 Betriebsstunden in einer Verpackungslinie aus, während die gleiche Teilenummer in einer benachbarten Maschine 18.000 Stunden lang läuft. Der Unterschied liegt selten in der auf der Verpackung aufgedruckten Stahlsorte; Es ist der CNC-Bearbeitungsprozess, der diesen Stahl in Laufbahnen mit einer Genauigkeit von wenigen Mikrometern verwandelt. Dieser Prozess entscheidet darüber, wie lange ein Lager tatsächlich hält.
Die CNC-Bearbeitung ist das Rückgrat der modernen Kugellagerfertigung. Jede konzentrische Laufbahn, jedes kontrollierte Innenspiel und jede leise Umdrehung hängt von Werkzeugmaschinen ab, die Material mit wiederholbarer Genauigkeit entfernen. In diesem Artikel werden der Herstellungsweg vom Rohmaterial bis zum fertigen Lager, die daraus resultierenden Präzisionsgrade und die Prüfungen erläutert, die Sie durchführen sollten, bevor Sie einem Lieferanten vertrauen.
Jeder Präzisionslagerring ist das Produkt eines kontrollierten CNC-Ablaufs und nicht eines einzigen Schneiddurchgangs. Der Weg ist derselbe, unabhängig davon, ob es sich bei dem Material um Chromstahl GCr15 (52100), 440C-Edelstahl oder eine andere Lagersorte handelt: Formen, Härten, Schleifen und Endbearbeiten.
Im weichen Zustand drehen CNC-Drehmaschinen die Innen- und Außenringe nahezu endkonturnah und erzeugen dabei Bohrung, Außendurchmesser, Flächen, Fasen und eine flache Nut, die später zur Laufbahn wird. Moderne Drehzentren halten zu diesem Zeitpunkt Abmessungen im Bereich von etwa ±15 bis ±25 Mikrometern ein. Das hört sich neben der Endtoleranz locker an, ist aber wichtig: Das verbleibende Material muss so gleichmäßig sein, dass die Schleiflinie es entfernen kann, ohne den Ring aus der Form zu bringen. Auch das Drehen entscheidet über die Rechtwinkligkeit. Wenn die Ringflächen nach diesem Vorgang nicht rechtwinklig zur Bohrung ausgerichtet sind, kann der Fehler später durch Schleifen nicht vollständig behoben werden.
Nach dem Drehen werden die Ringe auf etwa 58 bis 63 HRC gehärtet und angelassen, um dem Stahl seine Verschleißfestigkeit zu verleihen. Auch die Wärmebehandlung verzerrt die Geometrie: Ringe können um mehrere Mikrometer oval werden und der Bohrungs- oder Außendurchmesser kann wachsen oder schrumpfen. Das Härten ist daher nie der letzte Schritt. Es ist der Arbeitsschritt, der ein Präzisionsschleifen erforderlich macht, da der gehärtete Ring nur durch abrasive Bearbeitung korrigiert werden kann.
Im gehärteten Zustand durchläuft der Ring eine Schleifsequenz, bei der jede Oberfläche einzeln bearbeitet wird:
Nach dem Schleifen erfolgt die Superfinish-Bearbeitung. Ein feiner oszillierender Stein entfernt das von der Schleifscheibe abgerissene und verschmierte Metall und hinterlässt eine Laufbahn mit einer Oberflächenrauheit Ra zwischen 0,05 und 0,2 μm für Standardlager und unter 0,03 μm für Hochpräzisionsklassen. In dieser Oberflächenschicht können Lager erfolgreich sein oder frühzeitig versagen: Eine raue Laufbahn erzeugt Reibung, Hitze und Geräusche, lange bevor sichtbarer Verschleiß auftritt.
Ein Lager ist nur so präzise wie sein unpräzisstes Bauteil. Die Wälzkörper und der Käfig, der sie auf Abstand hält, stellen ihre eigenen Anforderungen an die Bearbeitung, und hier kommt die Kostensenkung zum ersten Mal zum Tragen.
Stahlkugeln bestehen zunächst aus Draht, der durch Kaltstauchen zu groben Kugeln geformt, anschließend entgratet, wärmebehandelt und in mehreren Durchgängen geschliffen wird. Beim letzten Läppvorgang werden feste Platten mit Schleifmittel verwendet, um die Kugeln auf einen Genauigkeitsgrad zu bringen, der die meisten Erstkäufer überrascht: In einem einzigen hochwertigen Lager sind die Kugeln im Durchmesser auf etwa 0,5 μm oder weniger abgestimmt. Unrunde Kugeln verteilen die Last ungleichmäßig, weshalb ein Hersteller, der auf das Läppen verzichtet, keine leisen oder langlebigen Lager liefern kann. Wenn Ihre Anwendung auf ein konsistentes Laufverhalten angewiesen ist, lesen Sie die Stahlkugelsorten, die von einem speziellen Lagerlieferanten angeboten werden anstatt davon auszugehen, dass jeder Ball gleich ist.
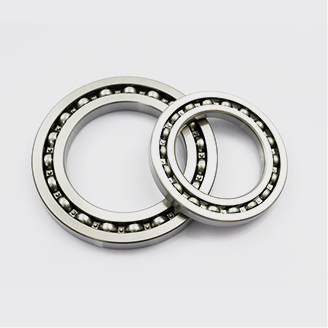
 Hersteller kundenspezifischer Stahlkugellager, Fabrik Shanghai Yinin Bearing & Transmission Company ist ein chinesischer Hersteller von Stahlkugellagern und eine kundenspezifische Stahlkugellagerfabrik, Stahlkugellager... Produkt anzeigen →
Die Kugelqualität wird durch ISO 3290 definiert, wobei eine niedrigere Güteklasse eine engere Durchmessertoleranz und eine bessere Sphärizität bedeutet. G20 ist das typische Minimum für ein Standard-Rillenrillenlager; G10 und feiner sind für Maschinen mit höherer Präzision und höherer Geschwindigkeit üblich. Die Sorte beeinflusst das Kontaktmuster zwischen der Kugel und der Laufbahn und damit den Vibrationsgrad und die Lebensdauer des montierten Lagers.
Käfige werden im Wesentlichen auf drei Arten hergestellt:
Der Käfig kontrolliert, wie gleichmäßig die Kugeln verteilt bleiben. Ein Käfig mit inkonsistenten Taschen ermöglicht, dass der Ball bei hoher Geschwindigkeit ins Schleudern gerät und beim Kaltstart klappert, und er ist eines der ersten Teile, das unter Stoßbelastungen versagt.
Der Präzisionsgrad ist kein Marketing-Label; Dabei handelt es sich um eine Reihe messbarer Grenzwerte, die in ISO 492 definiert und mit P0, P6, P5 oder P4 gekennzeichnet sind. Die in Nordamerika verwendete ABEC-Skala folgt der gleichen Dimensionslogik, wobei ABEC 1 P0 entspricht und ABEC 5 nahe bei P5 liegt. Die CNC-Schleifparameter, die Schleifscheibenfrequenz, die Kühlmittelsteuerung und die Messrückmeldung werden alle entsprechend der Qualität eingestellt, die die Linie halten muss.
| Charakteristisch | P0 (ABEC 1) | P6 (ABEC 3) | P5 (ABEC 5) |
|---|---|---|---|
| Abweichung des Bohrungsdurchmessers (μm) | 0 bis -10 | 0 bis -8 | 0 bis -6 |
| Rundlauffehler des montierten Lagers (μm) | maximal 12 | maximal 8 | maximal 4 |
| Typische Laufbahnrundheit nach dem Schleifen (μm) | 1,0-2,0 | 0,5-1,0 | 0,2-0,5 |
| Typische Rauheit der Laufbahnoberfläche Ra (μm) | 0,10-0,20 | 0,05–0,12 | 0,025-0,05 |
Der Wechsel von P0 zu P5 bedeutet nicht, dass man länger schleifen muss. Das bedeutet, besseres Rohmaterial auszuwählen, kleinere Schleifschritte vorzunehmen, die Scheibe häufiger abzurichten, feinere Superfinish-Steine zu verwenden und in einer temperaturkontrollierten Umgebung zu messen, da die Lagertoleranzen bei 20 °C definiert sind. All dies erhöht die Zykluszeit und die Kosten, weshalb erfahrene Käufer P5 nicht für einen Förderer angeben, der bei P0 perfekt läuft. Die praktische Regel besteht darin, die niedrigste Güteklasse zu wählen, die den Geschwindigkeits-, Rundlauf- und Geräuschanforderungen der Anwendung entspricht, und dann zu bestätigen, dass der Lieferant diese Güteklasse über alle Produktionschargen hinweg konstant halten kann. Die genauen Grenzwerte variieren je nach Lagergröße und Ausgabe der Norm. Überprüfen Sie sie daher immer anhand des mit der Charge ausgestellten Inspektionsberichts.
Die Präzisionsklassen P6 und P5 in CNC-gefrästen Lagern der 6000er-Serie unterscheiden sich in Bohrungs- und Außendurchmesserabweichung, Laufgenauigkeit und den Kosten des Schleifprozesses selbst. Parallel dazu die Wellen- und Gehäusepassungen empfohlen für ABEC 5-Lager werden kritischer, wenn die Toleranzen enger werden; Das Einpressen eines P5-Rings in ein Gehäuse mit übermäßigem Übermaß kann dazu führen, dass sich die Laufbahn über ihre Herstellungsgenauigkeit hinaus verformt.
Wenn Sie eine konkrete Familie zum Vergleich mit diesen Zahlen benötigen, ist die Rillenkugellager der Serie 6200 werden in genau diesen Toleranzklassen gefertigt und gehören zu den am häufigsten geprüften Serien in der industriellen Beschaffung.
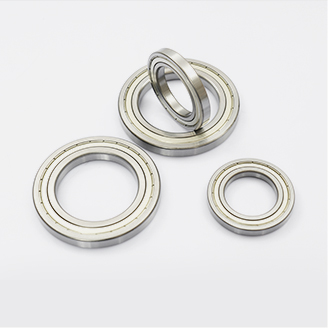
 Kundenspezifische Hersteller von Rillenkugellagern der Serie 6200, Fabrik Shanghai Yinin Bearing & Transmission Company ist ein chinesischer Hersteller von Rillenkugellagern der Serie 6200 und kundenspezifische Rillenkugellager der Serie 6200. Produkt anzeigen →
Selbst wenn im Zertifikat die richtige Toleranzklasse angegeben ist, kann ein Lager frühzeitig ausfallen, wenn die Bearbeitungslinie versteckte Schäden hinterlässt. Diese fünf Mängel sind für die meisten vorzeitigen Lagerausfälle auf dem Markt verantwortlich:
Die pattern behind all five defects is the same: the bearing passes a basic dimensional check but carries a process fault that shortens service life. That is why suppliers with real machining capability control the process, not just the final inspection numbers.
Man kann die Qualität eines CNC-Prozesses nicht auf einem Foto sehen, aber man kann die richtigen Fragen stellen und die richtigen Dokumente anfordern. Nutzen Sie die folgende Liste als Ausgangspunkt für die Lieferantenbewertung.
Wenn Sie diese Prüfungen in eine Kaufentscheidung umsetzen, beginnen Sie mit der Lagerfamilie, die zur Maschine passt. Die Rillenkugellagersortiment ist der Standardausgangspunkt für die meisten rotierenden Geräte, da es Belastbarkeit, Geschwindigkeit und Kosten über ein breites Spektrum an Größen und Präzisionsklassen hinweg in Einklang bringt. Denken Sie bei jeder Teilenummer daran, dass der CNC-Bearbeitungsprozess hinter dem Lager nach der Montage unsichtbar ist, aber alle Leistungsmerkmale prägt, die Sie später messen werden. Wenn Sie die Dreh-, Schleif-, Feinstbearbeitungs- und Messkette verstehen, kaufen Sie keine Teilenummern mehr, sondern kaufen bewährte Bearbeitungsfähigkeiten.
 Großhandel mit Rillenkugellagern, Fabrik Als China-Rillenkugellagerlieferanten und Rillenkugellagerfabrik liefert Shanghai Yinin Bearing & Transmission Großhandel ... Produkt anzeigen →
Unsere bereitgestellten Produkte
Kontaktieren Sie uns
Tel: +86-13916786238
Fax: +86-21-68551629
Email: [email protected]
Add: Huangxu Industriegebiet, Dantu, Zhenjiangstadt, Provinz Jiangsu, China
Branchen