Branchentrends
2026-10-21
Alle sechs Wochen verlor ein 1,6 km langes Überlandförderband in einer Kupfermine in Chile sein Umlenkrollenlager. Das ursprüngliche Rillenkugellager lief bei einer gemessenen Radiallast von 320 kN mit 180 U/min, und die Welle befand sich am Antriebsende um 1,4 Grad außerhalb der Linie. Bei dem Ersatz handelt es sich um ein 22320-Pendelrollenlager, und die Position läuft nun seit zwei Jahren ununterbrochen mit dem gleichen Schmierplan. Diese Entscheidungssequenz wird in diesem Leitfaden dokumentiert und folgt der Auswahlpraxis, die die Shanghai Yinin Bearing & Transmission Company auf ihr Pendelrollenlagersortiment anwendet, von der kompakten 21300-Serie bis zur schweren 24100-Serie.
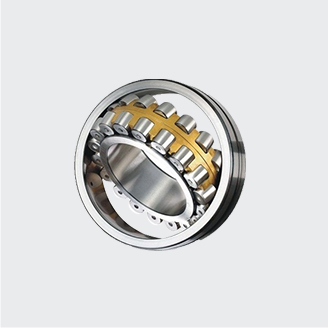
Die Radiallast bestimmt die Lagergröße; Die Schockstufe bestimmt die Serie. Ein Pendelrollenlager ist ein zweireihiges Wälzlager mit tonnenförmigen Rollen, die auf einer kugelförmigen Außenlaufbahn laufen, wodurch die Welle mit einem Winkelversatz von bis zu etwa 2 Grad betrieben werden kann und gleichzeitig schwere kombinierte radiale und axiale Belastungen in beide Richtungen trägt.
Berechnen Sie die äquivalente dynamische Lagerbelastung P, bevor Sie einen Katalog öffnen. Für eine kombinierte Radiallast Fr und Axiallast Fa verwenden Sie die Standardgleichung P = X x Fr Y x Fa, wobei X und Y die für jede Lagerserie veröffentlichten Faktoren sind. Dann multiplizieren Sie die Dauerlast mit einem Betriebsfaktor, bevor Sie sie mit der dynamischen Tragzahl C vergleichen: Verwenden Sie 1,5–2,0 für Förderbänder, Ventilatoren und Getriebe und 2,0–3,0 für Brecher, Siebe und Pressen. Gerade bei Vibrationssieben sind Lager Spitzenbeschleunigungen von 4-5 g ausgesetzt, die bei einer statischen Belastungsberechnung nie sichtbar werden.
Sobald P bekannt ist, ergibt sich die Grundnennlebensdauer aus L10 = (C/P)^(10/3) Millionen Umdrehungen. Der 10/3-Exponent ist die Weibull-Steigung für Rollenelemente mit Linienkontakt und niedriger als der für Kugellager verwendete Exponent 3, sodass Rollenlager empfindlicher auf kleine Laständerungen reagieren. Die folgende Tabelle zeigt, warum die Serienauswahl wichtig ist: Dies sind Richtwerte für die dynamische Tragzahl für vier Pendelrollenlagerserien auf derselben 100-mm-Welle.
Dynamische Radiallastzahl C für 100-mm-Bohrungsserien, typische E-Klasse-Varianten.
Für Standardförderbetrieb und mäßige Stöße, gängige Praxis in Bau- und Bergbauausrüstung Der Einstieg erfolgt mit der Serie 22200, die das beste Verhältnis von Tragfähigkeit zu Umschlaggröße bietet.
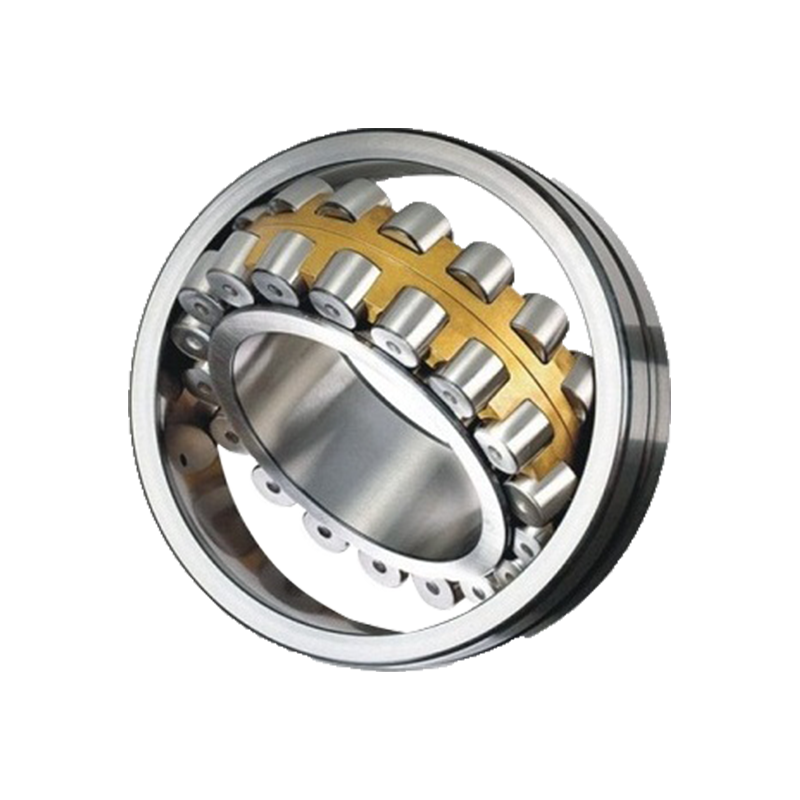 Pendelrollenlager der Serie 22200 für den schweren industriellen Einsatz Diese Serie bietet ein ausgewogenes Verhältnis von Tragfähigkeit zu Größe und ist damit eine praktische erste Wahl für Förder- und Bergbaumaschinen. Sein selbstausrichtendes Design bewältigt Fehlausrichtungen und moderate axiale Belastungen in beide Richtungen. Produkt anzeigen →
Die Grenzgeschwindigkeit eines Pendelrollenlagers wird durch die Käfiggeometrie und die Rollenmasse bestimmt, nicht allein durch den Bohrungsdurchmesser. Ein 22220 schmiert bis zu etwa 2.400 U/min, ein 23120 erreicht etwa 2.800 U/min und ein 22320 stoppt bei etwa 1.800 U/min, weil seine größeren Rollen eine höhere Zentrifugalkraft erzeugen.
Wenn die Betriebsgeschwindigkeit etwa 70 % der Grenzgeschwindigkeit überschreitet, wechseln Sie vom Standardkäfig aus gepresstem Stahl zu einem Käfig aus bearbeitetem Messing. Messing läuft kühler, übersteht geringfügige Schmierung besser und verträgt die höheren Temperaturen in Stahlwerken und Zementwerken.
Die Temperatur legt die zweite Grenze fest. Standardlager arbeiten bei -30 °C bis 120 °C; Bei wärmestabilisierten Ringen laufen die gleichen Lager bis 200 °C, allerdings muss die gewählte Lagerluft geöffnet werden, um den Dehnungsunterschied zwischen Welle, Ring und Gehäuse aufzufangen. Für große rotierende Wellen in Lüftern, Pumpen und Generatoren, bei denen die Geschwindigkeit wichtiger ist als die Endlast, ist die Serie 23000 der richtige Ausgangspunkt.
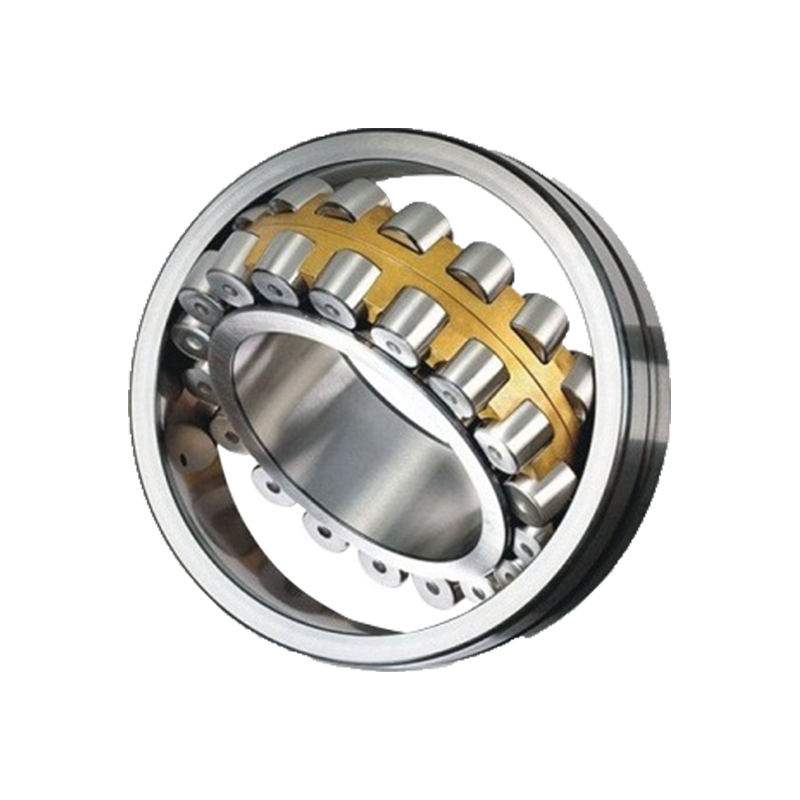 Pendelrollenlager der Serie 23000 für rotierende Wellen mit hoher Drehzahl Dieses Lager wurde für große Wellen in Lüftern, Pumpen und Generatoren entwickelt und priorisiert die Geschwindigkeit gegenüber der Höchstlast. Es richtet sich selbst aus, um Wellendurchbiegungen auszugleichen, und hält hohen Radiallasten unter anspruchsvollen Bedingungen stand. Produkt anzeigen →
Pendelrollenlager fallen häufiger aufgrund von falschem Spiel und schlechter Schmierung aus als aufgrund purer Überlastung. Wählen Sie das radiale Innenspiel aus, bevor Sie die Passung bestätigen. Eine enge Wellenpassung verbraucht 60–80 % des Pressspiels des montierten Spiels, und der Bediener kann den Verlust erst erkennen, wenn das Gehäuse heiß läuft.
Wählen Sie für die Fettschmierung ein Fett, dessen Grundölviskosität der Geschwindigkeit und Temperatur entspricht: typischerweise ISO VG 220 für ein Lager mit 80–150 mm Bohrung, das bei 60–90 °C läuft, und ISO VG 320–460 für Umlaufölsysteme in Walzwerken und schweren Pressen. Die Nachschmierintervalle reichen von etwa 500 Stunden bei kontinuierlichem Hochleistungsbetrieb bis zu 4.000 Stunden bei leicht belasteten, sauberen Positionen.
Die gleiche Bohrungsgröße kann fast die doppelte Last tragen, wenn Sie von einer Serie 22200 auf eine Serie 22300 umsteigen. Frieren Sie daher die Serie niemals ein, bevor der Wellendurchmesser und die Gehäuseanordnung festgelegt sind. Der folgende Vergleich ist die Auswahltabelle, die für die meisten Positionen in der Schwerindustrie verwendet wird.
| Serie | Rollendesign | Cr, 100 mm Bohrung | Geschwindigkeitsbegrenzung | Typische Schwerlastposition |
| 22200 | Standardmäßig zweireihig | ca. 285 kN | 2.400 U/min | Förderer, Ventilatoren, Getriebe |
| 22300 | Übergroße Rollen im gleichen Außendurchmesser | ca. 540 kN | 1.800 U/min | Brecher, Siebe, Pressen |
| 23000 | Schlanke Rollen, höhere Geschwindigkeit | ca. 345-485 kN | 2.800 U/min | Pumpen, Turbinen, Großmotoren |
| 23200 | Verbreitertes 23000-Profil | ca. 520 kN | 2.000 U/min | Schwere Vibrationsmaschinen |
| 24000/24100 | Extrabreite, riesige Rollen | über 600 kN | 1.200-1.500 U/min | Walzwerke, Öfen, Seilscheiben |
Wenn der entscheidende Faktor die Stoß- und Vibrationsfestigkeit ist, ist die Serie 22300 die übliche Antwort. Seine übergroßen Walzen verteilen die Kontaktspannung auf eine größere Fläche, was genau den Anforderungen eines Brechkopfes oder eines Vibrationssiebdecks entspricht. Für die größten Öfen und Mühlen sind die Serien 24000 und 24100 die einzig praktische Lösung.
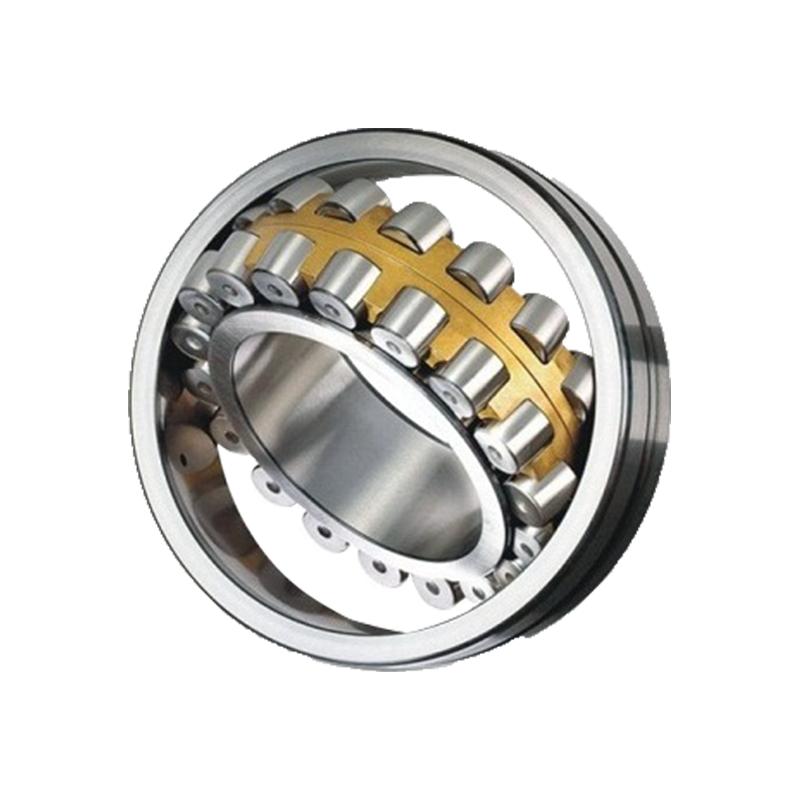 Pendelrollenlager der Serie 22300 für Stöße und Vibrationen Mit übergroßen Walzen, die die Kontaktspannung verteilen, eignet sich diese Serie für Brechköpfe und Vibrationssiebe. Es widersteht Stoßbelastungen und Fehlausrichtungen und reduziert gleichzeitig Reibung und Wärmeentwicklung in rauen Umgebungen. Produkt anzeigen →
Ein Lager ist nur so zuverlässig wie der Wellensitz, der Gehäusesitz und die Schmierung, die es umgibt. Messen Sie vor der Montage beide Sitze auf Rundheit und Konizität: Eine Abweichung über IT5/2 am Wellenzapfen führt zu einer Verformung des Innenrings und zeigt sich innerhalb der ersten Betriebsstunde als heiße Stelle.
Verwenden Sie eine Presspassung am rotierenden Ring: Wählen Sie für einen rotierenden Innenring eine Wellentoleranz von p6 oder r6; Bei einem rotierenden Außenring sollte die Gehäusepassung K7 oder M7 sein. Mit einem Induktionsheizgerät montieren und niemals auf die Ringfläche hämmern. Notieren Sie das Innenspiel vor und nach der Montage und stellen Sie sicher, dass die Reduzierung den erwarteten 60–80 % der Presspassung entspricht. Nach der ersten Stunde sollte sich die Gehäusetemperatur im Bereich von 60–90 °C einpendeln; Ein Anstieg über 100 °C bedeutet, dass die Luftklasse oder der Schmierstoff falsch ist.
Klare Antworten auf die Fragen, die am häufigsten auftauchen, wenn Pendelrollenlager für schwere Industrieanlagen spezifiziert werden.
Beide Serien decken den gleichen Wellendurchmesserbereich ab, ein 22300-Lager verwendet jedoch deutlich größere Rollen. Bei einer Bohrung von 100 mm hat der 22320 eine dynamische Tragzahl von etwa 540 kN, während der 22220 bei etwa 285 kN liegt. Wählen Sie 22300 für Brecher, Siebe und Pressen; Wählen Sie 22200 für Förderbänder und Ventilatoren.
Pendelrollenlager nehmen kombinierte Belastungen in beiden Axialrichtungen auf. Bei mäßiger Radiallast beträgt die nutzbare Axiallast etwa ein Drittel der dynamischen Radiallast. Überprüfen Sie darüber hinaus die X- und Y-Faktoren aus dem Katalog, da sich das Verhältnis von Axial- zu Radiallast direkt auf die äquivalente Last P auswirkt.
Standardserien tolerieren einen statischen Winkelversatz zwischen Welle und Gehäusemittellinie von bis zu 2 Grad, und einige Designs der Leichtserie erreichen 3 Grad. Dieser Zuschlag deckt Wellendurchbiegung und Montagefehler ab, nicht jedoch eine verbogene Welle oder ein sich setzendes Fundament. Überprüfen Sie das Tragbild nach dem ersten Lauf, wenn die Anwendung nahe am Limit ist.
Ein fettgeschmiertes Pendelrollenlager an einer Förderbandtrommel mit 180 U/min muss normalerweise alle 1.000–2.000 Betriebsstunden nachgeschmiert werden, und bei jeder Nachschmierung sollten 10–15 % des Fettvolumens entfernt werden. Heiße, langsame Walzen in Öfen müssen möglicherweise alle 500 Stunden nachgefettet werden, während der Einsatz sauberer Ventilatoren bis zu 4.000 Stunden dauern kann. Ölgeschmierte Systeme lassen sich am besten durch regelmäßige Ölanalysen verwalten.
Unsere bereitgestellten Produkte
Kontaktieren Sie uns
Tel: +86-13916786238
Fax: +86-21-68551629
Email: [email protected]
Add: Huangxu Industriegebiet, Dantu, Zhenjiangstadt, Provinz Jiangsu, China
Branchen